Viktige punkter i produksjonsprosessen
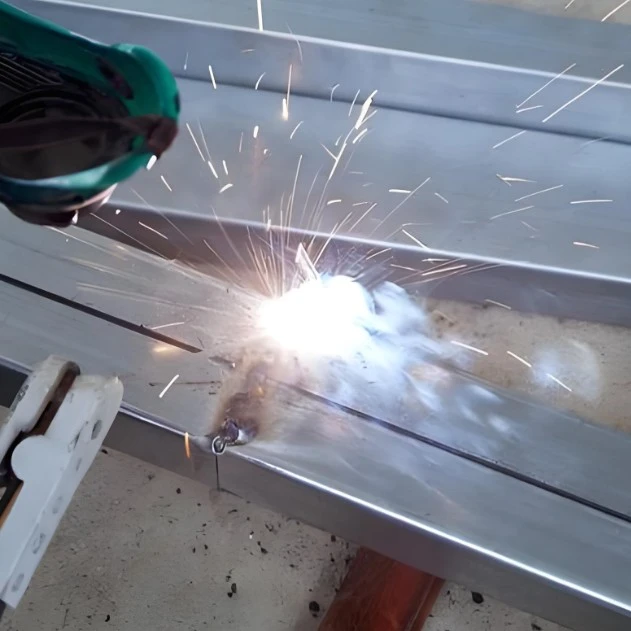
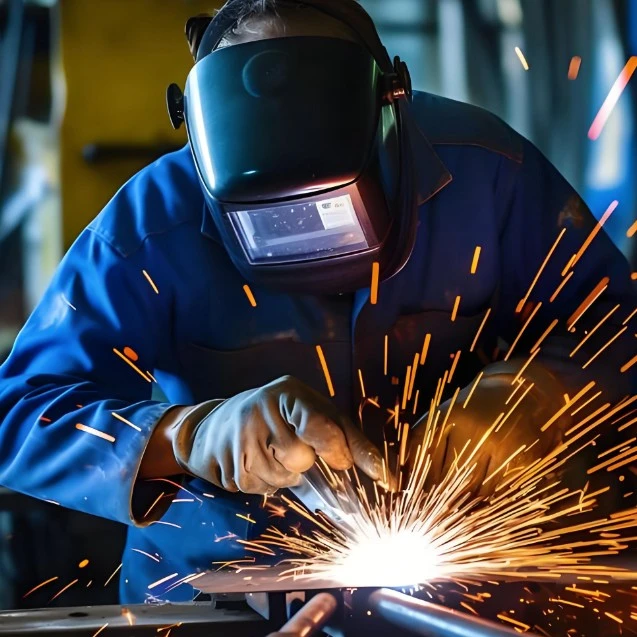
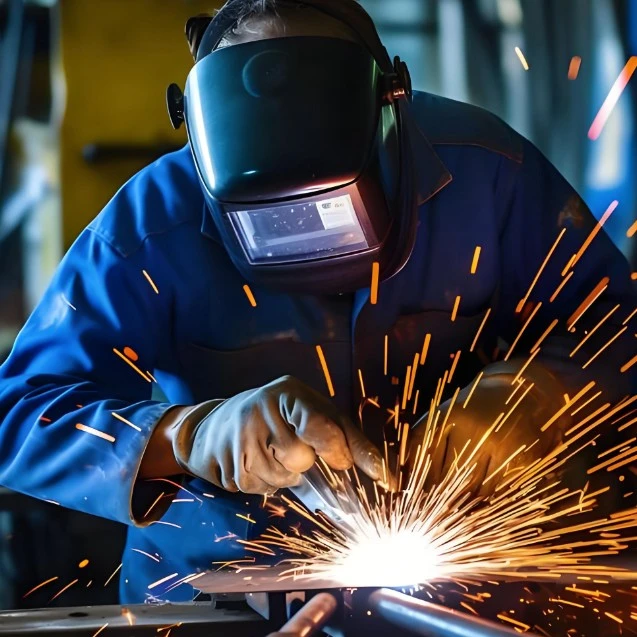
Fotovoltaisk sveisebehandling dekker nøkkeltrinn som encellesveising, seriesveising, laminering og laminering. Hvert trinn krever streng kontroll av parametere for å sikre kvalitet:
Encellesveising: Bruk en loddebolt med konstant temperatur for å nøyaktig sveise den tinnbelagte loddestrimmelen til hovednettlinjene til solcellen. Temperaturen på loddebolthodet er strengt kontrollert innenfor 260-280°C, og sveisetiden er begrenset til innen 3 sekunder for å unngå skade på solcellen på grunn av høy temperatur;
Seriesveisetrinn: Koble til flere solceller i omvendt serie ved hjelp av loddestrips. Avstandsfeilen til cellene kontrolleres innenfor ±0,5 mm, og flatheten til loddestrimlene påvirker direkte den nåværende overføringseffektiviteten;
Lamineringsprosess: Legg materialene lagvis i rekkefølgen herdet glass, EVA-limfilm, solcelleserier og baksideark (TPT). Etter laminering utføres en EL-test for å fullstendig eliminere defekter som mikrosprekker og ufullstendig lodding;
Lamineringstrinn: Bruk en høytemperatur- og høytrykksprosess for å smelte og størkne EVA-limfilmen og danne en forseglet struktur. Temperaturen og støvsugetiden må justeres nøyaktig i henhold til typen EVA for å sikre tetningsytelsen.
Installasjons- og tilkoblingsspesifikasjoner
Etter den fotovoltaiske sveisebehandlingen må installasjonen og tilkoblingen av komponentene strengt følge standardspesifikasjonene for å sikre stabil drift av systemet:
1. Rekkverksfeste: For utendørs installasjon kreves det varmgalvanisert stål eller aluminiumslegering. De skal festes med bolter eller klemmer, med en flathetsfeil på ≤ 2 mm og et diagonalt avvik på < 4 mm;
2. Komponenttilkobling: MC4 fotovoltaiske kontakter brukes for interkomponent tilkobling. Når du setter inn de positive og negative terminalene, skal en "klikk" lyd høres for å bekrefte tettheten. Kabelbøyeradiusen bør ikke være mindre enn 48 mm for å unngå aldring av isolasjonen på grunn av eksponering for direkte sollys;
3. Koblingsbokssveising: Før sveising av bypass-dioden og sveisetapen kreves infrarød forvarming. Forvarmingstemperaturen bør kontrolleres til 120-150 ℃, loddebolttemperaturen skal reduseres til 240-260 ℃, og sveisetiden bør forkortes til innen 2 sekunder for å forhindre termisk skade på dioden;
4. Inspeksjon av ferdig produkt: Etter sveising, lednings- og lavmotstandstester for å sikre at tilkoblingsmotstanden er < 0,5 mΩ. Bruk samtidig røntgenavbildning for å sjekke den interne tomromshastigheten til loddeforbindelsene, og sikrer omfattende sveisekvalitet.
Spørsmål og svar
1. Spørsmål: Under den fotovoltaiske sveiseprosessen kan høye temperaturer lett skade battericellene. Hvordan unngå dette?
Svar: Dette kan oppnås ved nøyaktig å kontrollere prosessparametrene. Temperaturen på loddebolten for enkeltceller er begrenset til 260-280 ℃ og tiden er ikke mer enn 3 sekunder. Temperaturen på loddebolten for koblingsboksen reduseres til 240-260 ℃ og tiden er ikke mer enn 2 sekunder. Samtidig brukes profesjonelt temperaturkontrollutstyr for sanntidsovervåking for å unngå lokal overoppheting.
2. Spørsmål: Hva bør gjøres hvis tilkoblingsmotstanden til de sveisede komponentene er for høy?
Svar: Kontroller først at loddebåndet fester seg til hovednettlinjene på batteriet for å sikre at det ikke er falsk lodding. For det andre, optimaliser sveisetemperatur og tidsparametere for å sikre at loddebåndet og batteriet er fullt integrert. Til slutt, utfør strengt testing med lav motstand etter sveising og omgående omarbeid 不合格-produktene.
3. Spørsmål: Sveiseområdene til utendørs installerte fotovoltaiske komponenter er utsatt for aldring. Hvordan sikre holdbarhet?
Svar: Støttene er laget av varmgalvanisert stål eller aluminiumslegering for å forbedre anti-korrosjonsevnen. Kablene unngår direkte sollys og sikrer tilstrekkelig bøyeradius. Koblingsboksen er godt forseglet. Fra både material- og installasjonsdetaljer er sveiseområdene sikret å være stabile i lang tid.
4. Spørsmål: Hvordan justere parametrene under lamineringsfasen for forskjellige typer EVA-limfilmer?
Svar: Lamineringstemperaturen og vakuumtiden må justeres nøyaktig i henhold til smeltepunktet og smelteindeksen til EVA-limfilmen for å sikre at EVA-limfilmen er fullstendig smeltet og størknet, og danner en tett forseglingsstruktur. Spesifikke parametere kan tilpasses av det profesjonelle tekniske teamet basert på modellen til den selvklebende filmen.
Shenghui Metal tar "nøyaktig håndverk og stabil kvalitet" som sin kjernekonkurranseevne. Med mange års akkumulert erfaring innen fotovoltaisk sveisebehandling, har den levert stabile og pålitelige prosesseringstjenester for flere solcelleenergiprosjekter, og har fått et godt rykte i bransjen. Vi kan tilpasse sveiseprosesser nøyaktig i henhold til spesifikasjonene og materialkravene til solcellemoduler, og støtte hele prosessen fra små batch-prototyper til storskala produksjon. Vi gir detaljerte prislister og tilbud for støtte. Vi er et av de pålitelige varemerkene for fotovoltaisk sveiseprosessering over hele verden, og leverer kontinuerlig pålitelige Made in China-behandlingsresultater.
Hot Tags: Fotovoltaisk sveisebehandling, leverandør, produsent
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик