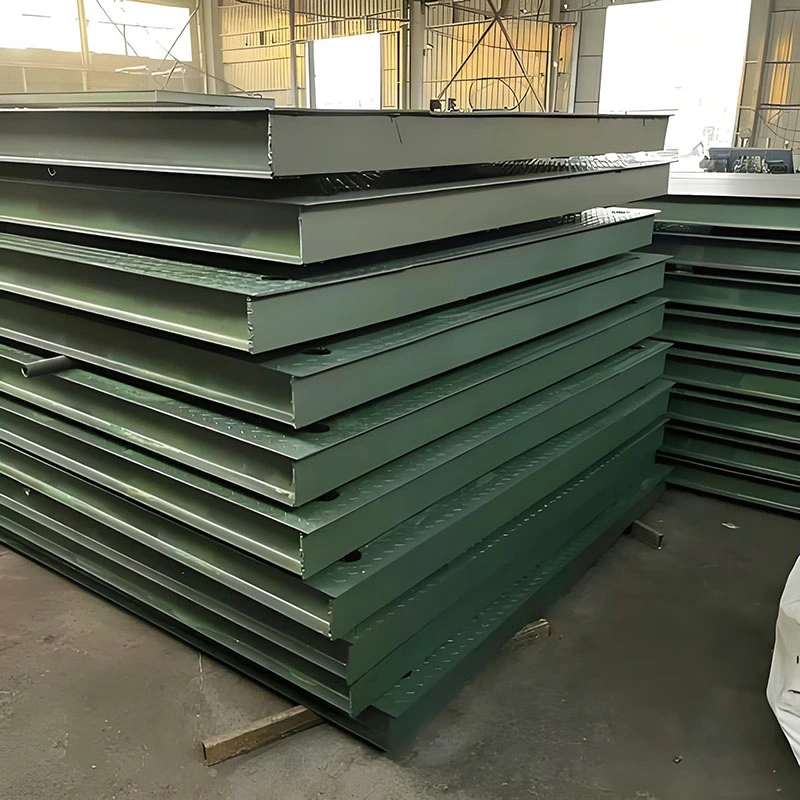
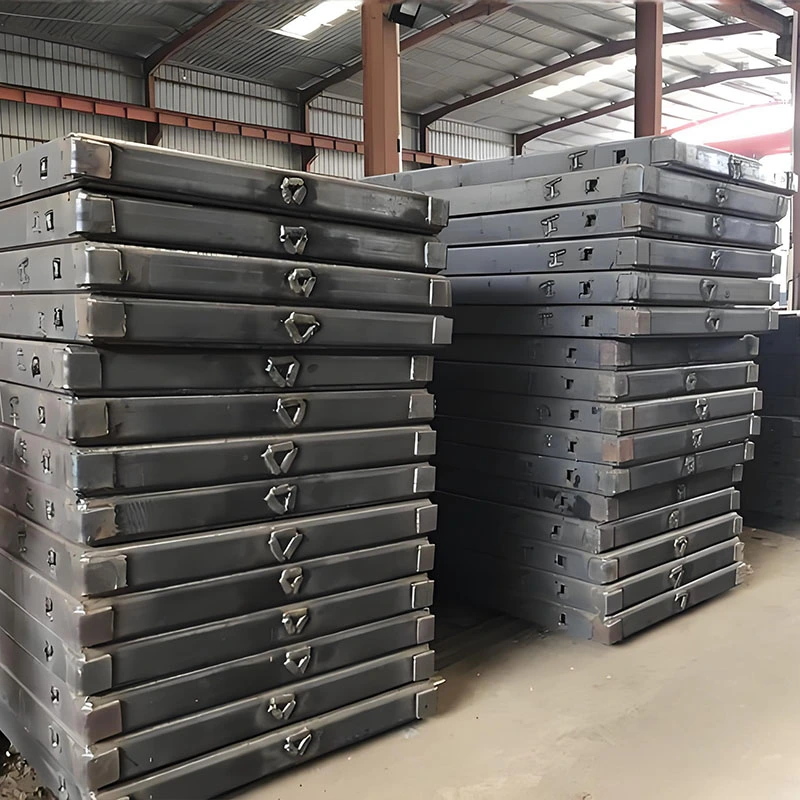
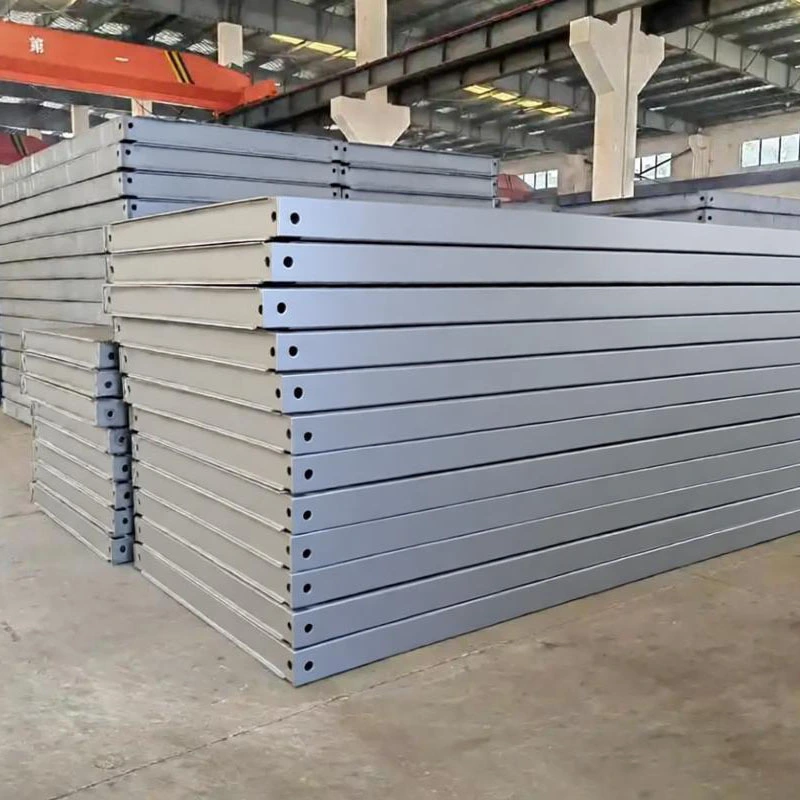
Landskapet for industriell produksjon gjennomgår et seismisk skifte. I riket av kraftig metallproduksjon, hvor tykkelse, presisjon og gjennomstrømning ikke er omsettelige, blir tradisjonelle metoder i økende grad erstattet av en mer avansert, effektiv og allsidig teknologi: høyeffektlaserskjæring. I flere tiår har fabrikken vår vært i forkant av metallbearbeiding, og vi har selv vært vitne til denne transformative utviklingen. Spørsmålet er ikke lenger om produsenter vil ta i bruk høyeffektlasere, men hvor raskt de kan integrere dem for å forbli konkurransedyktige. Denne teknologien er ikke lenger en luksus; det er den nye målestokken for kapasitet, kvalitet og effektivitet i håndtering av krevende prosjekter. Hos Tianjin Shenghui Metal Products Co., Ltd., er vår investering i toppmoderne laserskjæresystemer med høy effekt en kjernedel av vår forpliktelse til å levere uovertruffen verdi til våre kunder innen gruvedrift, konstruksjon, energi og tunge maskiner.
Innholdsfortegnelse
Hva er høyeffekts laserskjæring og hvordan skiller det seg fra tradisjonelle metoder?
Høyeffekt laserskjæring, i sammenheng med industriell produksjon, refererer vanligvis til systemer som opererer på 6 kW og over, med maskiner som nå rutinemessig når 15 kW, 20 kW og til og med 30 kW. I kjernen er det en termisk separasjonsprosess der en fokusert laserstråle med høy energitetthet smelter, brenner eller fordamper materiale langs en programmert bane, assistert av en høytrykksgassstråle for å støte ut det smeltede materialet og skape et rent snitt. Vår fabrikk benytter fiberlaserteknologi, hvor laserstrålen genereres i en aktiv fiber og leveres via en fleksibel fiberkabel til skjærehodet. Dette gir overlegen elektrisk effektivitet, strålekvalitet og pålitelighet sammenlignet med eldre CO2-lasersystemer.
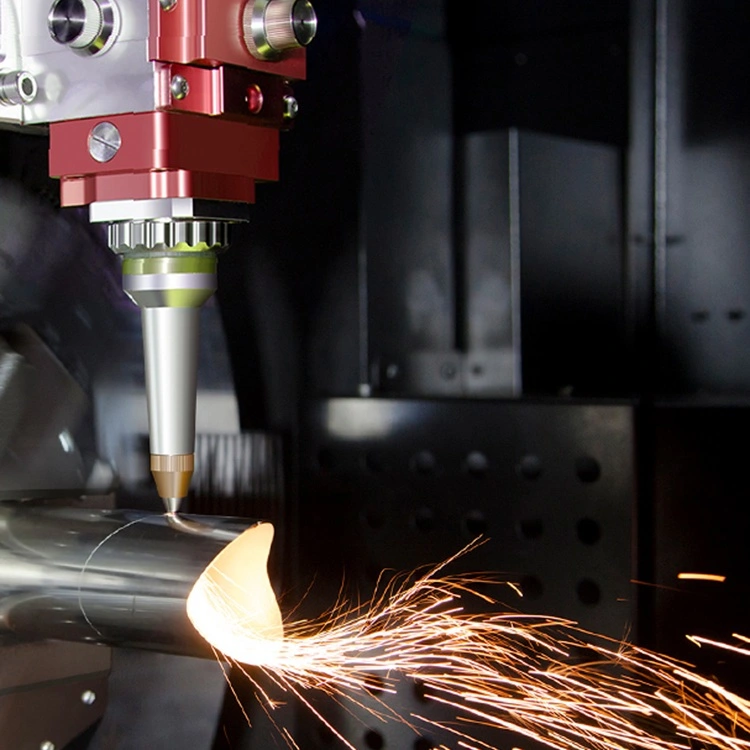
Den grunnleggende forskjellen fra tradisjonelle kraftige kuttemetoder er dyp. La oss kontrastere det med plasma- og oxyfuel-skjæring:
-
Presisjon og varmepåvirket sone (HAZ):Plasma- og oxyfuel-skjæring er prosesser med høy varme som skaper en stor HAZ, som fører til betydelig materialforvrengning, kantherding og et bredt snitt. Vår laserskjæring med høy effekt produserer en usedvanlig liten, fokusert varmetilførsel. Dette resulterer i en minimal HAZ, praktisk talt ingen termisk forvrengning på det gjenværende materialet, og et smalt snitt som muliggjør intrikate konturer og tettere nesting av deler, noe som drastisk forbedrer materialutnyttelsen.
-
Kuttkvalitet og etterbehandling:Tradisjonelle metoder etterlater ofte en skrå kant, slagg (gjenstørknet slagg) og et oksidert lag som krever omfattende sekundærsliping eller maskinering. En viktig fordel vi forkjemper i prosessen vår er laserens evne til å levere en firkantet, glatt og ofte "klar-til-sveise" kuttekant. Dette reduserer eller eliminerer etterbehandlingstid og kostnader, en kritisk faktor i tung fabrikasjon der manuell etterbehandling er arbeidskrevende.
-
Allsidighet og automatisering:Mens plasma sliter med reflekterende materialer som aluminium og messing, og oxy-fuel er begrenset til jernholdige metaller, kan fiberlasere med høy effekt kutte et stort utvalg materialer – fra bløtt stål og rustfritt stål til aluminium, kobber og messing – uten å endre gasskilden for selve lasergenereringen. Videre integreres laserskjæring sømløst med moderne CNC-kontroller og automatiserte materialhåndteringssystemer. Produksjonsgulvet vårt har automatisert lasting og lossing, noe som muliggjør uavbrutt, slukket lys, noe som er en gamechanger for store volumer, tunge tallerkenprosjekter.
-
Hastighet og driftskostnader:For tynne til mellomstore plater er laserskjæring betydelig raskere. For svært tykke plater (f.eks. over 30 mm), kan råskjæringshastigheten være sammenlignbar med plasma, men når du tar med den overlegne kantkvaliteten som eliminerer sekundært arbeid, er den totale jobbtiden ofte lavere. Driftskostnadene gir et nyansert bilde. Mens den innledende kapitalinvesteringen er høyere, fører forbrukskostnadene (lasergasser vs. plasmaelektroder og dyser) og den elektriske effektiviteten til fiberlasere til en lavere kostnad per meter kutt i de fleste produksjonsscenarier, spesielt når man vurderer den helhetlige produksjonsarbeidsflyten.
Etter vår erfaring hos Tianjin Shenghui Metal Products Co., Ltd. handlet skiftet ikke bare om å kjøpe en ny maskin. Det representerte en strategisk overhaling av hele vår fabrikasjonsfilosofi, og prioriterte presisjon fra første kutt for å minimere nedstrøms flaskehalser og maksimere den totale prosjekteffektiviteten.
Hvorfor er høyeffektlaserskjæring teknisk og økonomisk avgjørende for tungt arbeid?
Den essensielle karakteren til høyeffekts laserskjæring for kraftig fabrikasjon er forankret i en konvergens av tekniske fordeler som oversetter direkte til økonomiske fordeler. Det løser vedvarende smertepunkter i industrien.
Tekniske imperativer:
-
Skjæring gjennom tykke seksjoner:Kraft er det viktigste. Med våre høyeffektlasere (15kW+) kan vi konsekvent skjære gjennom bløtt stål opp til 50 mm og mer med høy kvalitet. Den økte kraften tillater høyere matehastigheter selv ved disse tykkelsene, og opprettholder produktiviteten. Denne egenskapen er avgjørende for komponenter i strukturelle rammer, skipsbygging og gruveutstyr.
-
Administrere varmetilførsel for strukturell integritet:Tunge fabrikasjoner involverer ofte kritiske sveiser nær kuttekanter. Den store HAZ-en fra plasma kan kompromittere grunnmetallegenskapene, og krever ekstra trinn. Laserens lave varmetilførsel bevarer den metallurgiske integriteten til grunnmaterialet, og sikrer sterkere, mer forutsigbare sveiser og reduserer risikoen for forvrengning i sammensatte strukturer. Denne påliteligheten er en hjørnestein i vår kvalitetssikring på fabrikken vår.
-
Kompleksitet uten kompromisser:Heavy-duty betyr ikke enkelt. Komponenter krever ofte komplekse utskjæringer, indre konturer og presisjonshull for bolter og hydraulikk. Laserskjæring, styrt av avansert CAD/CAM-programvare, utfører disse komplekse geometriene med samme letthet som en rett linje, noe som er utrolig tidkrevende og kostbart med tradisjonelle metoder.
-
Repeterbarhet og digital integrasjon:Hver del er en perfekt digital kopi av den første. Dette nivået av repeterbarhet er umulig å oppnå manuelt og vanskelig selv med manuell CNC-plasma. Det sikrer utskiftbarhet i monteringen, noe som er avgjørende for store prosjekter og utskifting av vedlikeholdsdeler.
Økonomiske nødvendigheter:
-
Redusere totale eierkostnader (TCO):Mens forhåndskostnaden er høyere, er TCO gunstig. Besparelser manifesterer seg i:
- Materialbesparelser: Forbedret hekkeprogramvare kombinert med et smalt snitt kan forbedre materialutbyttet med 2-8 %, en massiv besparelse på dyre tunge plater.
- Arbeidskostnadsreduksjon: Automatisering reduserer direkte operatørtid per del. Enda viktigere, reduksjon eller eliminering av sekundær etterbehandling (sliping, fresing) representerer den viktigste arbeidsbesparelsen.
- Forbruksvarer og energieffektivitet: Fiberlasere har en veggpluggeffektivitet på over 40 %, og langt overgår CO2-lasere eller det konstante gassforbruket av oksygen.
-
Aktivering av nye forretningsmodeller:Hastigheten og fleksibiliteten til våre laserskjæretjenester lar oss svare på presserende forespørsler og kortsiktige prosjekter lønnsomt. Det gjør just-in-time-produksjon mer mulig for tunge komponenter, og reduserer kundens lagerkostnader.
-
Kvalitet som økonomisk pådriver:Å levere komponenter som passer perfekt første gang eliminerer kostbart etterarbeid og forsinkelser på kundens samlebånd. Denne påliteligheten bygger langsiktige partnerskap og reduserer skjulte kostnader for våre kunder, noe som gjør tjenesten vår fra Tianjin Shenghui Metal Products Co., Ltd. til et verdidrevet valg, ikke bare en kostnadspost.
Det økonomiske argumentet er klart: laserskjæring med høy effekt forvandler et kostnadssenter (skjæring og forberedelse) til en strategisk fordel, noe som gjør det mulig for produsenter å by mer konkurransedyktig på komplekse prosjekter samtidig som de beskytter fortjenestemarginene.
Hvilke nøkkelparametre i høyeffekts laserskjæremaskiner betyr mest?
Å velge og bruke et laserskjæresystem med høy effekt handler ikke bare om wattstyrken. Å forstå samspillet mellom nøkkelparametere er det som gjør at en fabrikk som vår kan optimere ytelsen for tunge materialer. Her beskriver vi de kritiske spesifikasjonene som definerer vår kapasitet.
|
Parameter
|
Typisk rekkevidde for Heavy-Duty
|
Innvirkning på fabrikasjon og vår implementering
|
| Laserkraft |
6 kW til 30 kW+ |
Dikterer maksimal tykkelse og skjærehastighet. Våre primærproduksjonsmaskiner er 15kW og 20kW, og tilbyr den optimale balansen for å kutte 25-50mm stål ved høye hastigheter samtidig som kantkvaliteten opprettholdes. Kraft påvirker gjennomstrømningen vår direkte. |
| Strålekvalitet (BPP) |
< 2 mm*mrad (lavere er bedre) |
Kanskje mer kritisk enn råkraft. Et lavlysparameterprodukt betyr en tettere, mer fokusert stråle. Dette gir finere kutt, mindre snitt og muligheten til å kutte tykkere materialer med gitt kraft. Det er hemmeligheten bak våre høykvalitetskanter på tykk plate. |
| Cutting Bed Størrelse & Kapasitet |
Ofte 6m x 2,5m eller større; 20-40 Tonns lastekapasitet |
Definerer størrelsen og vekten på platen vi kan behandle. Systemene våre er designet for tunge plater i full størrelse, med robuste støttestrukturer for å forhindre henging under skjæring, noe som sikrer nøyaktighet over hele sengen. |
| Lineær drift og posisjoneringsnøyaktighet |
Plasseringsnøyaktighet: ±0,05 mm/m, repeterbarhet: ±0,03 mm |
Sikrer dimensjonal presisjon over store, tunge deler. Høyytelses lineære drev og stiv maskinkonstruksjon opprettholder denne nøyaktigheten selv under raske akselerasjoner og vekten av tykt materiale, noe som er grunnleggende for vår del konsistens. |
| Assist gasssystem og trykk |
Høytrykksoksygen (for tykt stål opp til 500 psi), nitrogen (for høykvalitets kanter) |
Gasskjemien og trykket er avgjørende for prosesskontroll. For skjæring av tykke snitt bruker vi oksygen med høy renhet for å skape en eksoterm reaksjon som øker energitilførselen. For rustfritt stål og aluminium gir høytrykksnitrogen (opptil 25 bar) rene, oksidfrie kanter. Systemene våre har robust gasslevering for å opprettholde konsistent trykk. |
| Dyseteknologi og skjærehoder |
Automatiske dysevekslere, kapasitive høydesensorer |
Automatisering er nøkkelen for oppetid. Hodene våre har automatisk dyserengjøring og -skifting, og opprettholder optimale kutteforhold. Avanserte høydesensorer opprettholder en presis avstand, selv over skjeve eller ujevne plater – en vanlig utfordring i tung fabrikasjon. |
| Kontrollsystem og programvare |
Avansert CNC med materialdatabase |
Hjernen til operasjonen. Våre systemer bruker sofistikert programvare med forhåndsoptimaliserte parametere for tusenvis av material-tykkelse-kraftkombinasjoner. Dette lar operatørene våre fokusere på nesting og arbeidsflyt, ikke manuell parametergjetting, og sikre optimale resultater fra første kutt. |
I vår daglige drift hos Tianjin Shenghui Metal Products Co., Ltd., stoler vi ikke bare på disse parameterne som statiske tall. Vi finjusterer dem kontinuerlig gjennom vår prosesskompetanse. For eksempel er optimalisering av gasstrykk og skjærehastighet for en spesifikk batch av 40 mm AR400 slitebestandig stål en anvendelse av vår dype kunnskap, som sikrer at vi leverer deler som oppfyller de tøffeste slitebestandige spesifikasjonene. Denne tekniske mestringen, innebygd i hver laserskjærejobb, er det som skiller fabrikken vår.
Hvordan skaper høyeffekts laserskjæreapplikasjoner konkrete fordeler?
Beviset på laserskjæringens viktige rolle er i den virkelige verden på tvers av tungindustri. La oss undersøke spesifikke brukstilfeller der våre evner gir målbare resultater.
Gruve- og jordflyttingsutstyr:
-
Komponenter:Skuffetennadaptere, beltekoblinger, chassisseksjoner, sliteplater, konstruksjonsstøtter.
-
Realiserte fordeler:Disse delene krever ekstrem holdbarhet. Laserskjæring muliggjør presis profilering av Hardox og annet slitestål med minimal varmetilførsel, og forhindrer tidlig sprekkdannelse eller svikt. Nøyaktigheten sikrer perfekt tilpasning for etterfølgende hardfacing eller sveising, og forlenger komponentens levetid. For et nylig prosjekt reduserte vår laserskjæring av komplekse sliteplatekonturer kundens monteringstid med 15 % på grunn av eliminering av fit-up sliping.
Konstruksjon og konstruksjonsstål:
-
Komponenter:Tilkoblingsplater, kiler, bjelkeendedetaljer, tilpassede braketter, arkitektoniske elementer.
-
Realiserte fordeler:Hastighet og nøyaktighet er konge. Høyeffektlasere kan raskt behandle tykke koblingsplater med flere boltehull og komplekse former. Presisjonen sikrer at hullene justeres perfekt i feltet, og eliminerer kostbar rømme eller feltmodifikasjoner. Nesting-programvaren vår minimerer skrot fra disse typisk mindre, men mange delene, og forbedrer direkte prosjektmarginene for kundene våre.
Tungtransport og landbruksmaskiner:
-
Komponenter:Rammeskinner, akselstøtter, hyttekonstruksjoner, hogstblader, girkassehus.
-
Realiserte fordeler:Disse applikasjonene blander tykke materialer med komplekse geometrier. Laserskjæring håndterer begge sømløst. Evnen til å kutte rene hull for hydraulikkledninger direkte i tykke rammeelementer, klare for sveising, strømlinjeformer hele produksjonsrørledningen. Konsistensen til laserskjæringen vår betyr at hver del i en produksjonsserie er identisk, avgjørende for produksjon av samlebånd.
Energi og infrastruktur:
-
Komponenter:Vindturbindeler (flenser, braketter), trykkbeholdersegmenter, strukturelle noder for broer, kraftproduksjonshus.
-
Realiserte fordeler:Her er kvalitet og sertifisering i høysetet. De rene, slaggfrie kantene fra laserskjæring gir en utmerket sveiseforberedelsesoverflate, noe som fører til sveiser med høyere integritet som kan bestå streng røntgen- eller ultralydtesting. Den digitale sporbarheten til CNC-laserskjæring – der hvert kutt er fra en sertifisert tegning – støtter den strenge dokumentasjonen som kreves i disse sektorene.
På tvers av alle disse applikasjonene inkluderer de konkrete fordelene vi observerer og leverer for våre partnere:Reduserte ledetider(raskere kutting + mindre sekundært arbeid),Forbedret designfrihetLavere totale prosjektkostnader (gjennom materialbesparelser og arbeidsreduksjon), ogForbedret produktytelse(gjennom bedre tilpassede komponenter med overlegen kantintegritet). Hver dag på fabrikken vår ser vi hvordan laserskjæring med høy effekt forvandler ambisiøse design til pålitelig, kraftig virkelighet forTianjin Shenghui Metal Products Co., Ltd.og våre kunder.
Hva vil fremtiden bringe for laserskjæring i tung fabrikasjon?
Evolusjonen er langt fra over. Banen peker mot enda større integrasjon, intelligens og kapasitet, og styrker laserskjæringens sentrale rolle.
-
Kraftøkninger og prosessavgrensning:Laserkreftene vil fortsette å klatre, noe som gjør 50 mm+ stålskjæring ved høye hastigheter mer rutine. Fokuset vil imidlertid skifte til «smart power»-styring – dynamisk justering av kraft, frekvens og strålemodus under et kutt for å optimalisere for ulike funksjoner (f.eks. høy hastighet på tynne baner, høy effekt på tykke vegger) innenfor en enkelt del, noe som ytterligere forbedrer syklustider og kantkvalitet.
-
Hyper-automatisering og Lights-Out-fabrikker:Integreringen av laserskjæring med oppstrøms- og nedstrømsprosesser vil bli dypere. Vi ser for oss helautomatiske linjer der rå plate lagres, hentes, laserskjæres, sorteres og deretter transporteres til robotsveiseceller – alt med minimal menneskelig innblanding. Vår investering i automatisering er et skritt mot denne fremtiden, og maksimerer utnyttelsen av våre høyeffekts laserskjæremidler 24/7.
-
AI og prediktiv prosesskontroll:Kunstig intelligens vil gå fra konsept til standardverktøy. Maskinlæringsalgoritmer vil analysere sensordata (tilbake-refleksjon, overvåking av smeltebasseng) i sanntid for å forutsi og korrigere for defekter som slaggdannelse eller piercingsfeil før de skjer, og garanterer første dels korrekthet og reduserer skrot på dyre materialer.
-
Hybridproduksjon:Grensen mellom subtraktiv (skjærende) og additiv (oppbyggende) produksjon vil viskes ut. Laserskjærehoder vil bli integrert med lasermetallavsetningshoder (LMD) på samme maskin. Dette gjør det mulig å kutte en del fra plate og deretter legge til komplekse funksjoner eller slitesterk kledning i ett enkelt oppsett, noe som åpner nye muligheter for reparasjon og kompliserte deler.
-
Bærekraftsdrift:Den iboende effektiviteten til fiberlasere vil være en stor ressurs. Reduksjonen i materialavfall gjennom optimal hekking, lavere energiforbruk per del, og eliminering av mange kjemiske renseprosesser forbundet med andre skjæremetoder posisjonerer laserskjæring som det grønnere valget. Dette er i tråd med den økende etterspørselen etter bærekraftig produksjonspraksis i bransjen vår.
For en fremtidsrettet produsent som Tianjin Shenghui Metal Products Co., Ltd., er det å holde seg à jour med disse trendene en del av vårt DNA. Vår forpliktelse er å ikke bare ta i bruk teknologi, men å forstå og utnytte den for å løse våre kunders fremtidige utfordringer i dag. Fremtiden for kraftig fabrikasjon er digital, automatisert og laserfokusert, og fabrikken vår bygges for å lede den fremtiden.
Konklusjon
Bevisene er overveldende. Høyeffekt laserskjæring har gått over fra et avansert alternativ til en essensiell kjerneteknologi for enhver seriøs metallprodusent. Den tar for seg den kritiske triaden av moderne produksjonskrav:høyere kvalitet, lavere kostnader og kortere time-to-market.Den tekniske evnen til å kutte tykke materialer med presisjon, minimal varmetilførsel og eksepsjonell kantkvalitet, kombinert med de økonomiske fordelene med redusert arbeidskraft, materialbesparelser og prosessintegrasjon, skaper et ubestridelig konkurransefortrinn.
Hos Tianjin Shenghui Metal Products Co., Ltd. har vi gjort denne teknologien til hjørnesteinen i produksjonen vår. Vår ekspertise er ikke bare i å eie maskinene; det er å mestre prosessparametrene, integrere dem med vår bredere fabrikasjonsarbeidsflyt, og bruke denne evnen til å løse komplekse utfordringer for våre kunder i de mest krevende sektorene.
Hvis prosjektene dine involverer tunge plater, komplekse geometrier og et behov for pålitelige komponenter av høy kvalitet, er partnerskap med en produsent utstyrt med avansert laserskjæring med høy effekt ikke lenger valgfritt – det er viktig. Vi inviterer deg til å evaluere de totale kostnadene og tidslinjen for ditt neste prosjekt, med tanke på de helhetlige besparelsene som vår tilnærming kan gi.
Er du klar til å oppleve presisjonen og effektiviteten til laserskjæring med høy effekt på dine krevende fabrikasjonsbehov? Kontakt vårt ingeniørteamhos Tianjin Shenghui Metal Products Co., Ltd. i dag for en konsultasjon. Del dine tegninger eller spesifikasjoner, og la oss gi en detaljert analyse av hvordan våre laserskjæringsevner kan optimere designet ditt, redusere kostnadene og akselerere prosjekttidslinjen.
Ofte stilte spørsmål (FAQ)
Hvorfor blir laserskjæring med høy effekt viktig for kraftig metallproduksjon?
Spørsmål 1:Hva er hovedårsaken til at kraftige produsenter bytter til høyeffekts laserskjæring over plasma?
Svare:Den primære driveren er totalkostnaden og kvalitetsfordelen. Mens plasma har en lavere initial maskinkostnad, gir høyeffekts laserskjæring overlegen skjærekvalitet som ofte eliminerer kostbar sekundær maskinering eller sliping, gir mye høyere presisjon for komplekse deler, og muliggjør tettere materialhekking for å redusere avfall. Over hele prosjektets livssyklus – med tanke på materialutbytte, arbeid for etterbehandling og montering av montering – viser laserskjæring seg mer effektiv og kostnadseffektiv for et bredt spekter av tunge bruksområder.
Spørsmål 2:Hvor tykt materiale kan høyeffektlasere effektivt kutte for industrielle applikasjoner?
Svare:Effektiv skjæretykkelse avhenger av materialtype, laserkraft og ønsket kantkvalitet. For bløtt stål kan en 15 kW laser kutte rent opp til ca. 25-30 mm ved høye hastigheter og kan behandle opptil 40-50 mm med passende parametere. Med 20-30 kW lasere strekker den øvre grensen seg til 50-60 mm og utover. For rustfritt stål og aluminium er den maksimale snitttykkelsen vanligvis mindre, men fortsatt betydelig (f.eks. 25-35 mm med 20 kW). Det er avgjørende å rådføre seg med en ekspert, som teamet vårt, for å matche kraften til din spesifikke materialblanding.
Spørsmål 3:Deformerer den høye varmen fra en laser tykke metallplater?
Svare:Motintuitivt skaper laserskjæring med høy effekt *mindre* vridning enn plasma- eller oksyfuelskjæring for de fleste tykkelser. Dette er fordi varmetilførselen er svært konsentrert og beveger seg raskt. Det lokale området varmes opp og avkjøles raskt, og minimerer spredningen av varme til det omkringliggende materialet (den varmepåvirkede sonen). Dette er en viktig fordel, siden det bevarer flatheten til den gjenværende platen og geometrien til den kuttede delen, noe som reduserer rettingsarbeidet etter kuttet.
Spørsmål 4:Er laserskjæring økonomisk for små batch eller engangs tunge deler, eller bare for masseproduksjon?
Svare:Det er eksepsjonelt økonomisk for små batcher og prototyper. Oppsettet er rent digitalt – laster en CAD-fil – uten fysisk verktøy eller maler nødvendig. Dette betyr at det praktisk talt ikke er noen installasjonskostnad eller tidsforskjell mellom å kutte en del eller hundre. Denne fleksibiliteten gjør den ideell for skreddersydde fabrikasjoner, prototyping og vedlikehold/reparasjon/operasjoner (MRO), noe som muliggjør kostnadseffektiv produksjon av enkle, komplekse komponenter.
Spørsmål 5:Hva er begrensningene eller utfordringene med laserskjæring med høy effekt på svært tykt (f.eks. 50 mm+) konstruksjonsstål?
Svare:På den ekstreme øvre enden av tykkelsen inkluderer utfordringer å oppnå en perfekt firkantet snitt gjennom hele dybden (avsmalning kan forekomme), administrere det høye hjelpegasstrykket og forbruket som kreves, og opprettholde skjærehastigheten for å forhindre overdreven smelting. Kuttkanten kan også ha en litt røffere finish sammenlignet med tynnere kutt. For disse ekstreme bruksområdene krever prosessen omhyggelig parameteroptimalisering av erfarne teknikere. Ofte, for de aller tykkeste seksjonene (f.eks. over 60 mm), kan en kombinasjon av prosesser – som laserskjæring av profilen og deretter bearbeide kanten for en sveiseprep – være den mest effektive løsningen. Vi vurderer dette fra sak til sak for å sikre det beste resultatet.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик